2026-10-22
Când un exportator de alimente și-a planificat a doua linie de fabricare a conservelor, nu a început cu cea mai rapidă cotație. A început cu un raport de respingere: principalul cumpărător a returnat un lot din cauza abaterilor profilului curl final. Echipa de ingineri a definit mai întâi cerința de toleranță și abia apoi a comparat configurațiile mașinii. Acea secvență separă o linie care trece auditurile clienților de una care continuă să producă reluări.
Acest ghid explică ce conține o linie de mașini de fabricat cutii, cum se compară principalele configurații și ce factori de selecție au cel mai mare efect asupra costului pe cutie și a fiabilității pe termen lung.
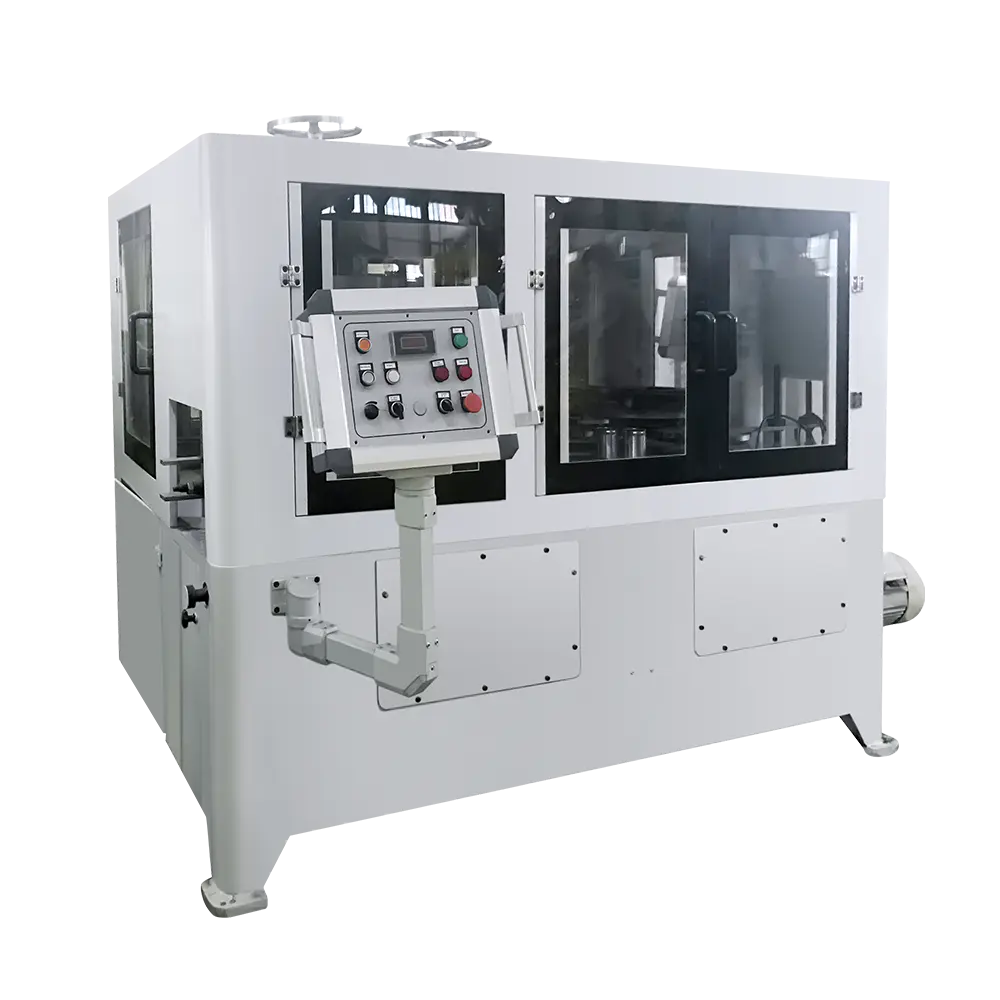
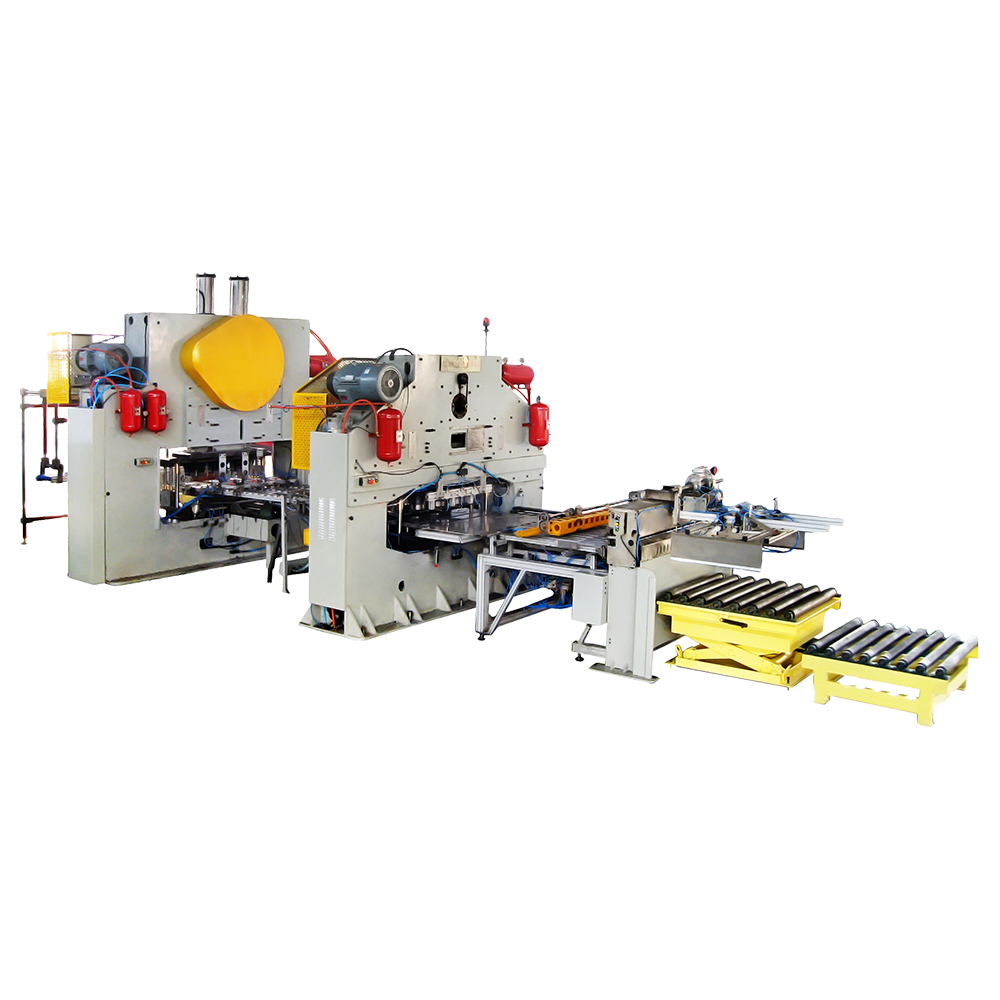
A mașină de făcut pot nu este o singură unitate în majoritatea fabricilor de ambalare din metal. O linie de cutie din trei piese este o secvență de stații care începe cu bobină sau tablă și se termină cu o cutie de cusut, testată pentru scurgeri, gata de umplere. Fluxul central este următorul:
Fiecare stație are propriii parametri de calitate. Sudorul determină rezistența cusăturii și consistența suprapunerii; flangerul controlează lățimea flanșei și starea de ondulare; dispozitivul de cusătură trebuie să aibă un spațiu de cusătură specific pe toată circumferința. O schimbare în orice stație din amonte se propagă în aval, motiv pentru care mașinile integrate sunt evaluate ca un sistem complet, mai degrabă decât în funcție de viteza stației individuale.
Furnizorii cu o istorie lungă de producție, cum ar fi Zhejiang Jinying Food Machinery, care a construit peste 10.000 de mașini de cutie și cutie din 1978, furnizează în mod normal întreaga secvență ca stații potrivite. Acest lucru elimină riscul ingineresc de a conecta echipamente de la diferiți producători cu înălțimi de transfer, sincronizare și semnale de control incompatibile.
Cumpărătorii compară de obicei mai multe configurații. Tabelul de mai jos rezumă principalele tipuri și unde se potrivește fiecare.
| Configurare | Aplicație tipică | Avantajul principal |
|---|---|---|
| Combinator cu o singură stație | Cutii de lapte praf, producție scurtă | Amprentă compactă și schimbare mai rapidă a formatului |
| Combinator cu două stații | Cutii de lapte praf cu o cerere mai mare de producție | Două stații de formare echilibrate printr-un sistem de transfer |
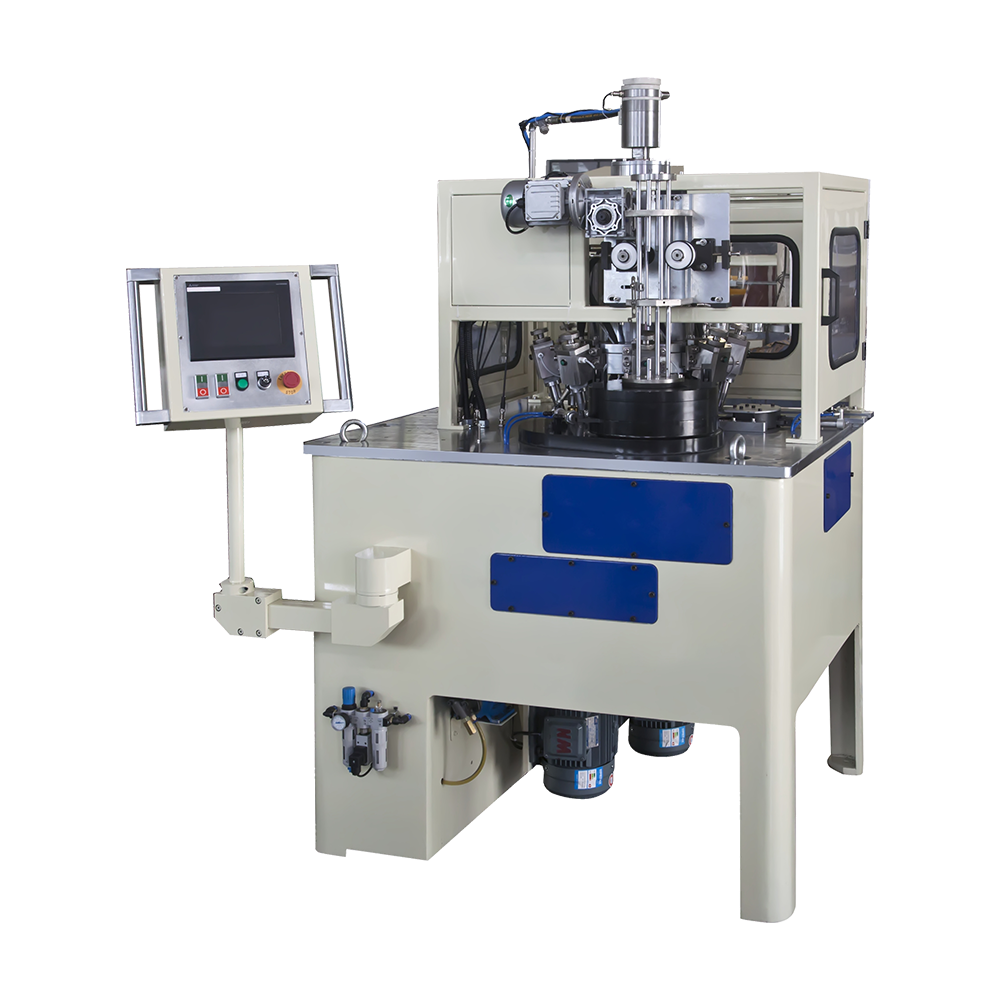
| Combinator cu trei posturi | Doze pentru alimente și băuturi, cu randament mediu spre mare | Debit mai mare cu transfer stabil al corpului |
| Combinator cu patru stații | Cutii de alimente și băuturi, linii de volum mare | Ieșire maximă integrată de la o singură mașină |
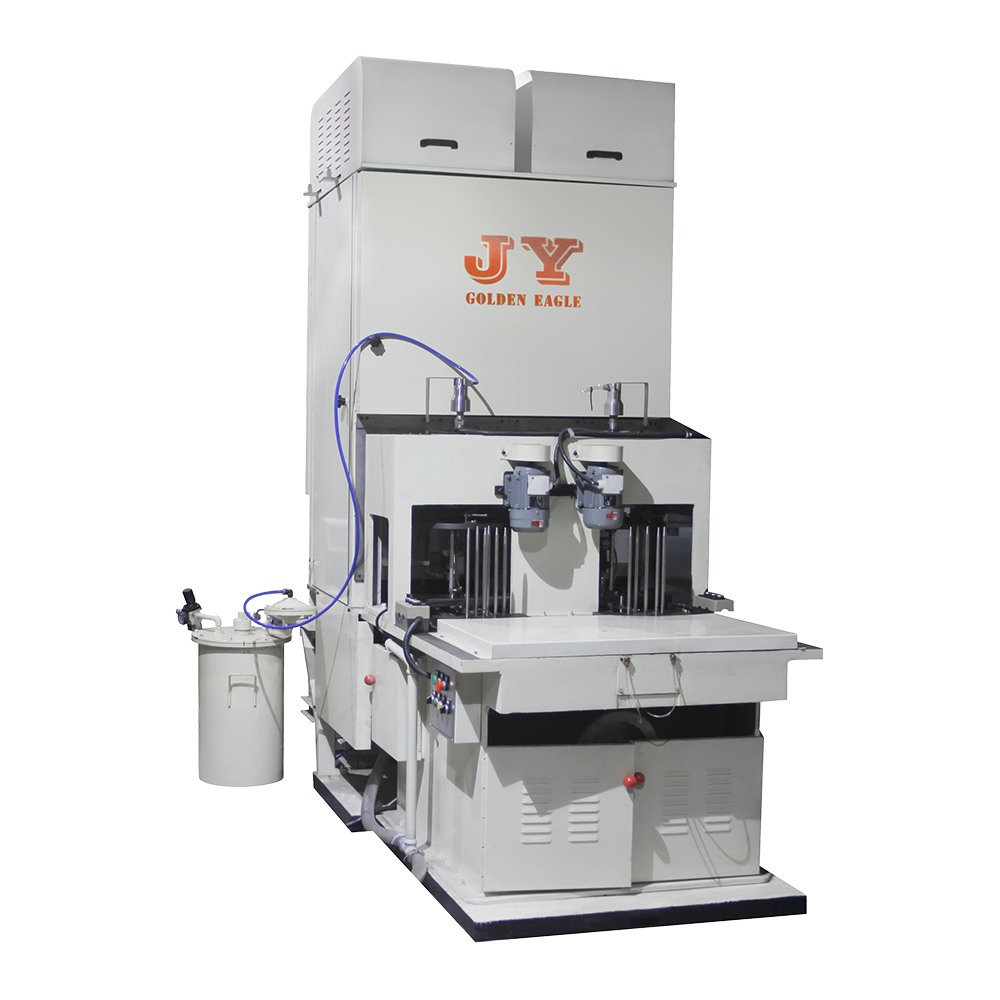
| Sudor de corp pentru cutii autonome | Plante care produc mai multe înălțimi de cutie pe o linie | Schimbarea rapidă a sculelor de sudură pentru diferite dimensiuni |
Producția capacului final este la fel de importantă. O linie separată de capac formează capacul, aplică compusul de etanșare și îl usucă. Dacă produceți capete ușor de deschis, aveți nevoie și de o presă de conversie și de o mașină de acoperire și uscare post-reparație. Cumpărătorii care uită capacitatea capacului final în timpul planificării constată adesea că linia corpului cutiei depășește linia de acoperire, creând un blocaj care este costisitor de remediat mai târziu.
Ieșirea nominală este numărul cel mai vizibil dintr-o cotație, dar nu este cel mai important. Utilizați în schimb următoarele criterii și cereți o valoare scrisă pentru fiecare dintre ele.
Definiți limitele acceptabile pentru lățimea flanșei, suprapunerea corpului, spațiul de cusătură și curbarea capătului înainte de a compara mașinile. Dacă clienții dvs. efectuează o inspecție de demontare a cusăturii duble, mașina trebuie să respecte toleranțe strânse în timpul schimburilor complete de producție, nu doar în timpul procesului de acceptare.
Pentru plantele care rulează cu mai multe diametre sau înălțimi de cutie pe săptămână, timpul de schimbare poate conta mai mult decât viteza maximă. Întrebați cât timp este nevoie pentru a comuta seturile de matrițe, rolele de îmbinare și șinele de transfer și dacă sistemul de schimbare este inclus în aria de furnizare.
Diferitele corpuri de cutie folosesc diferite grosimi ale plăcilor, temperatură și tipuri de acoperire. Confirmați că intervalul nominal al mașinii acoperă atât specificațiile metalice actuale, cât și următoarea de care este posibil să aveți nevoie.
Matricele, rolele de îmbinare și rolele de sudură se uzează. O mașină cu preț mai mic, cu scule de scurtă durată, își poate șterge avantajul de preț în doi ani. Solicitați durata de viață a sculei în număr de curse sau cutii, precum și costul și timpul de livrare al fiecărei piese de schimb.
Viteza nominală presupune alimentarea continuă cu material și îndepărtarea imediată a cutiilor finite. Dacă echipamentul dvs. din amonte sau din aval nu poate furniza acest lucru, debitul real va fi mai mic. Furnizorii pot calcula capacitatea efectivă din modelul dvs. de schimb, metoda de alimentare și aranjamentul de ambalare.
Pentru a înțelege modul în care alegerile de configurare afectează producția potențială, comparați indicele de capacitate relativă de mai jos. Numerele sunt normalizate la combinatorul cu stație dublă ca 100, deci arată mai degrabă proporții decât specificațiile absolute ale mașinii.
Graficul 1. Indicele de capacitate relativă în funcție de configurația mașinii, normalizat la stație dublă = 100.
Selectarea unei configurații mai mari este economică numai atunci când puteți menține linia alimentată cu material și o mențineți personal pentru schimburi suplimentare. Dacă cererea de pe piață crește treptat, un combinator cu trei stații cu capacitate de transfer de rezervă poate fi mai înțelept decât un model cu patru stații care funcționează la 60% de utilizare în primul an.
Costul pe cutie este valoarea deciziei finale. Acesta include mai multe componente:
O mașină cu 4% deșeuri medii în loc de 1,5% va costa mult mai mult peste un deceniu decât diferența inițială de preț între furnizori. Echilibrul liniei este un risc separat. Dacă viteza nominală a sudorului de corp este mai mare decât viteza stației de flanșare, capacitatea în exces este inutilizabilă dacă nu adăugați tampoane. Solicitați furnizorului viteza nominală a fiecărei stații funcționale și verificați dacă mașina are tampon integrat sau sincronizare electronică între stații.
Aici contează experiența îndelungată a serviciilor pentru multe tipuri de produse. Un furnizor care a livrat mii de mașini pentru alimente, băuturi, lapte praf, aerosoli și bidon chimic poate sfătui cu privire la echilibrarea compromisurilor mai bine decât unul care oferă doar un singur tip de mașină.
Înainte de a semna un contract de cumpărare, verificați următoarele puncte cu furnizorul:
Furnizorii cu o istorie lungă în producție, cum ar fi Zhejiang Jinying Food Machinery, care fabrică mașini de fabricare a conservelor din 1978 și angajează mai mult de 350 de personal calificat, mențin adesea un inventar mai larg de piese de uzură pentru modelele vechi și noi. Acesta este un avantaj practic atunci când o eroare neașteptată a rolei de îmbinare vă oprește linia.
Exporturile în Europa, Asia, Africa și America de Nord și de Sud sunt un alt semnal: mașinile care funcționează în diferite climate, furnizorii de metale și culturile de întreținere indică robustețea designului. Cu toate acestea, fiecare plantă este diferită. Trimiteți furnizorului desenele reale ale cutiilor, specificațiile metalice și viteza țintă înainte de a solicita o ofertă și cereți-i să comenteze cu privire la orice risc de compatibilitate.
Produse conexe
Fondată în 1978, compania este una dintre cele mai mari mașini de confecționare a companiilor cunoscute de acasă și din străinătate.
Categorii de produse
Informații de contact
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646