2026-10-08
O diferență de 0,02 mm în presiunea rolei de îmbinare poate transforma o linie de conserve de 500 cpm într-o rată de scurgere de 3%. Aceasta este realitatea din spatele expresiei mașină de fabricat conserve: nu este o singură unitate, ci un lanț de stații de formare, sudură, acoperire, gât și îmbinare care trebuie să țină împreună toleranțele. Concluzia practică este simplă. Înainte de a compara prețul, comparați intervalul de diametru nominal al cutiei, fereastra de grosime a tablă, controlul calității cusăturilor și metoda de schimbare cu mixul dvs. real de produse.
Acest articol explică ce face fiecare etapă, configurația mașinii se potrivește cu ținta de ieșire și unde cumpărătorii pierd cel mai adesea bani după instalare.
O mașină de fabricat conserve acoperă o secvență de operații care încep cu o bobină plată din tablă și se termină cu o cutie sigilată și testată. Fiecare etapă adaugă o toleranță pe care următoarea etapă trebuie să o absoarbă. Dacă diametrul corpului se deplasează cu 0,05 mm, stația de îmbinare poate închide totuși cusătura, dar suprapunerea devine neuniformă și riscul de scurgere crește.
Viteza nominală a mașinii este utilă numai dacă echipamentele din amonte și din aval o pot egala. Un sudor de 300 cpm care alimentează un cusător de 150 cpm va crea o problemă de tampon, nu un câștig de producție.
Mașinile cu o singură stație efectuează o singură operație la un moment dat, de obicei pentru cutii cu volum redus sau cu dimensiuni neregulate. Combinatoarele cu trei stații combină gâtul, flanșarea și îmbinarea într-un singur cadru, ceea ce reduce spațiul pe podea și daunele de manipulare. Combinatoarele cu patru stații adaugă bordare sau un al doilea pas de flanșare și sunt comune pentru cutiile de băuturi și alimente la viteze mai mari.
Pentru o linie de conserve de alimente sau băuturi, un combinator cu trei stații este adesea punctul de plecare practic. Se descurcă cu diametre de la cutii de la aproximativ 52 mm până la 200 mm și viteze de la 120 până la 300 cpm, în funcție de unitate și scule.
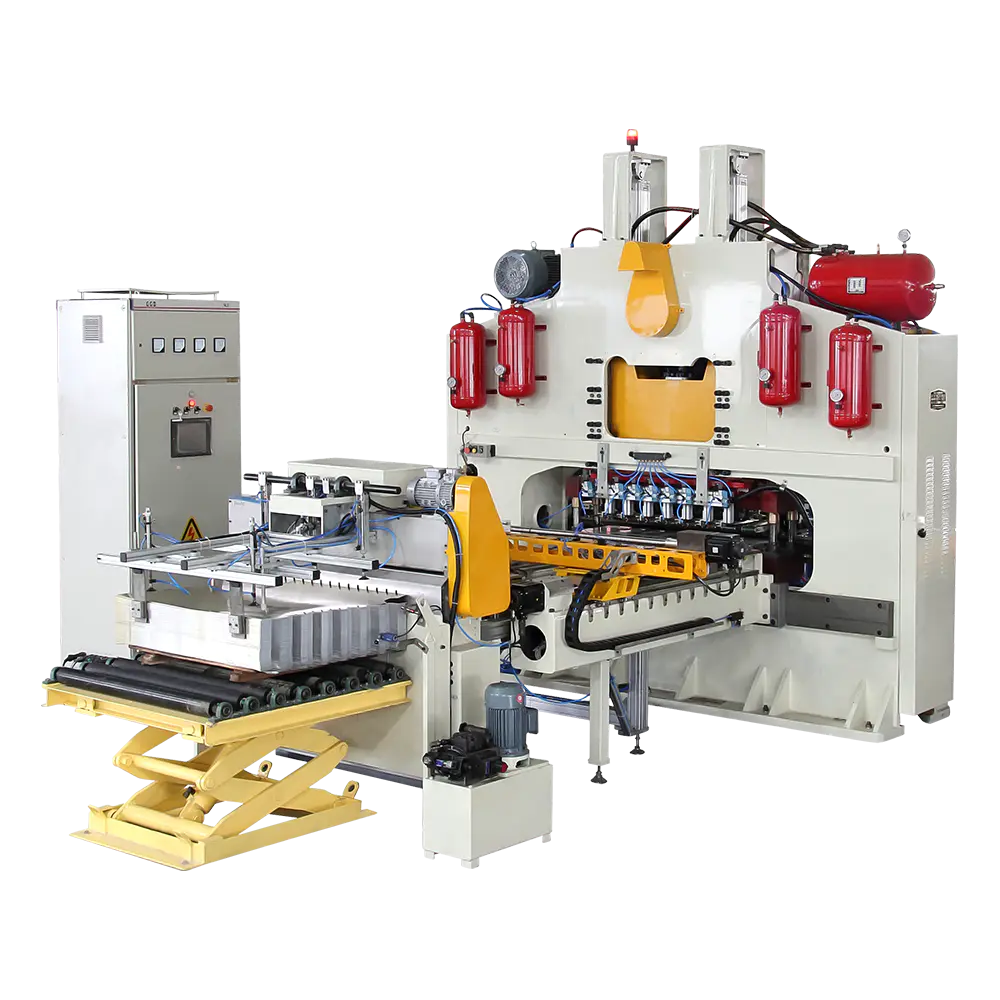
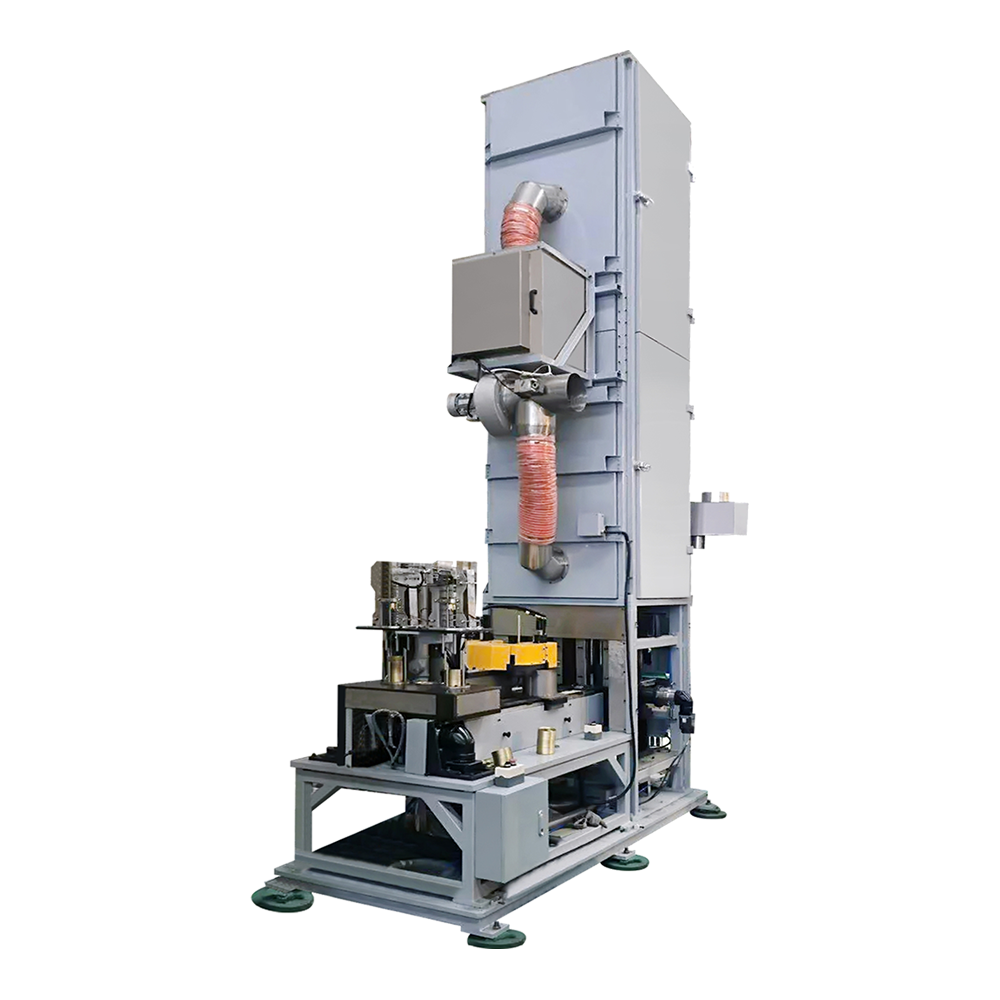
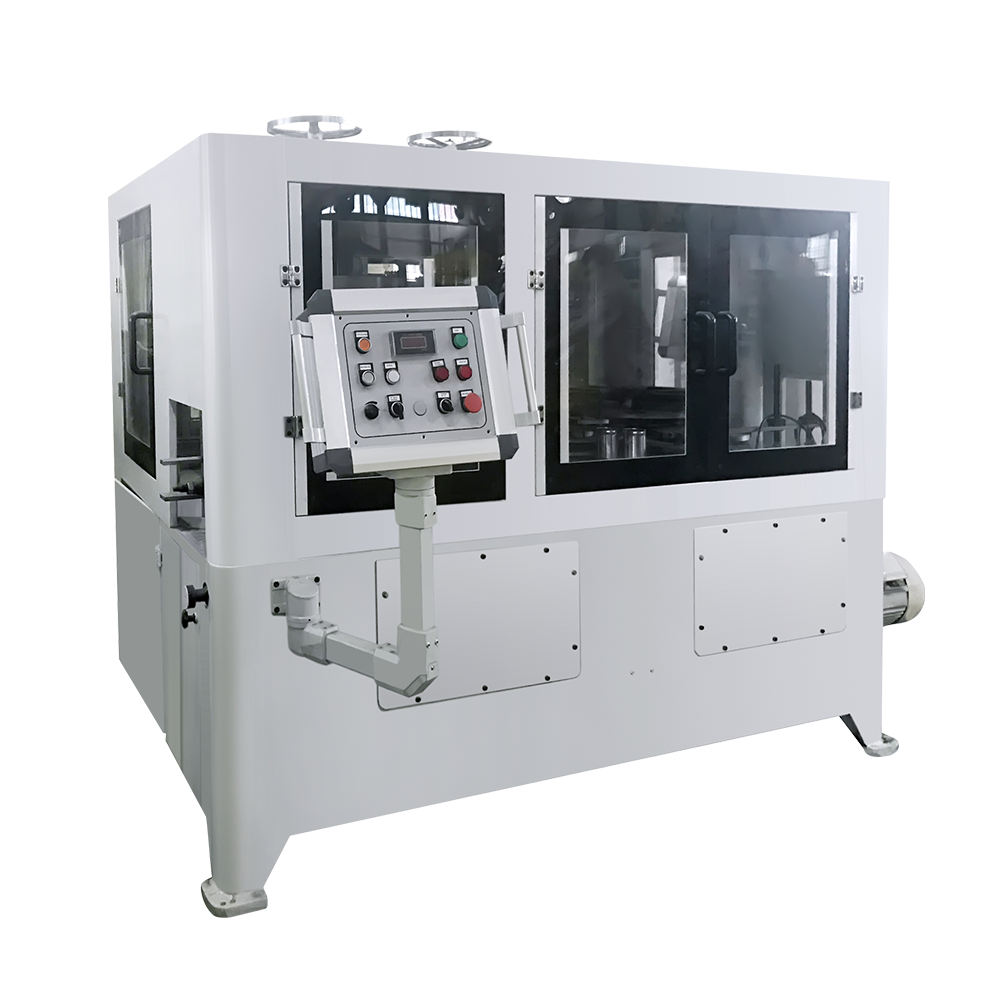 Mașină automată de fabricare a cutiilor de combinație de mărgele cu flanșă pentru gât Echipamentele pentru doze pentru alimente și băuturi pentru gât, flanșare și bordurare automate, cu configurații multiple ale capetelor și vitezei pentru diferite dimensiuni de cutie. Vizualizare produs →
Atunci când amestecul de produse include cutii mai înalte sau necesită bordurare înainte de asamblare, un combinator cu patru stații adaugă stația de formare suplimentară fără o a doua mașină. De asemenea, este mai ușor să păstrați o suprapunere constantă a cusăturilor atunci când lungimea corpului se schimbă frecvent.
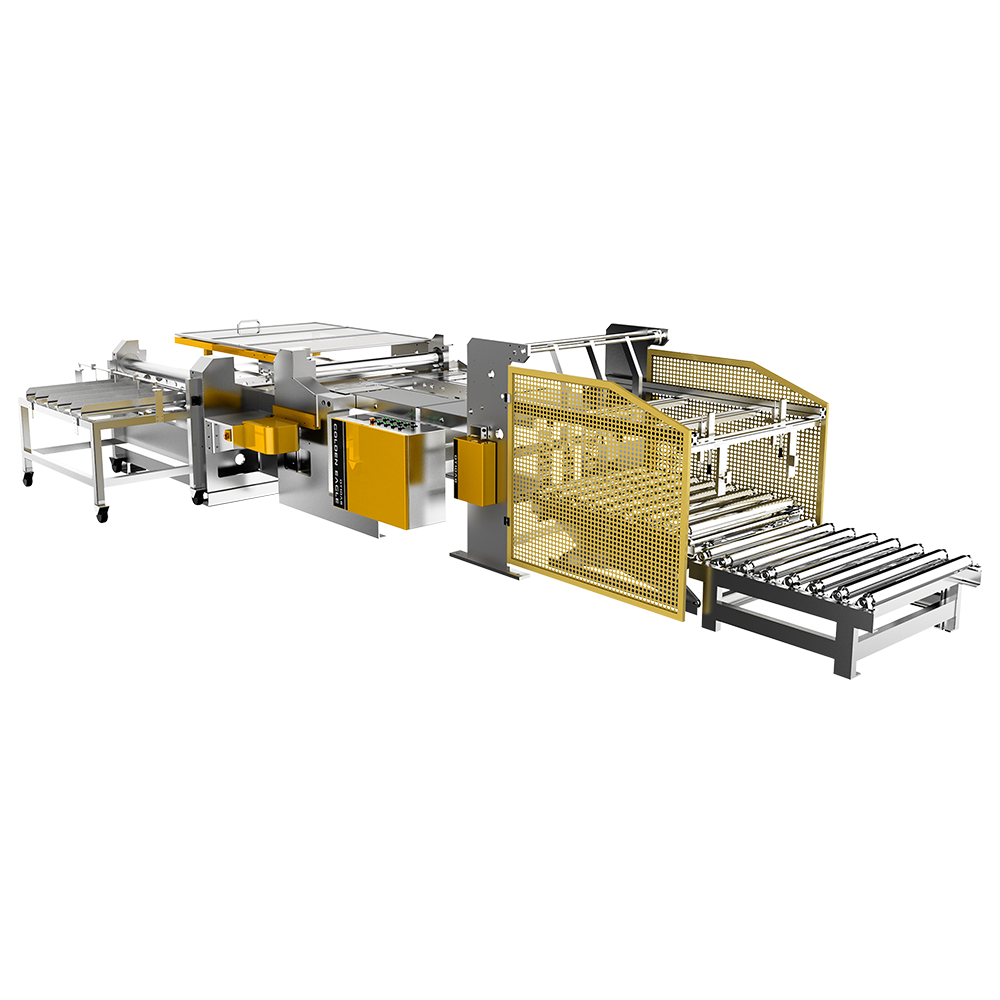
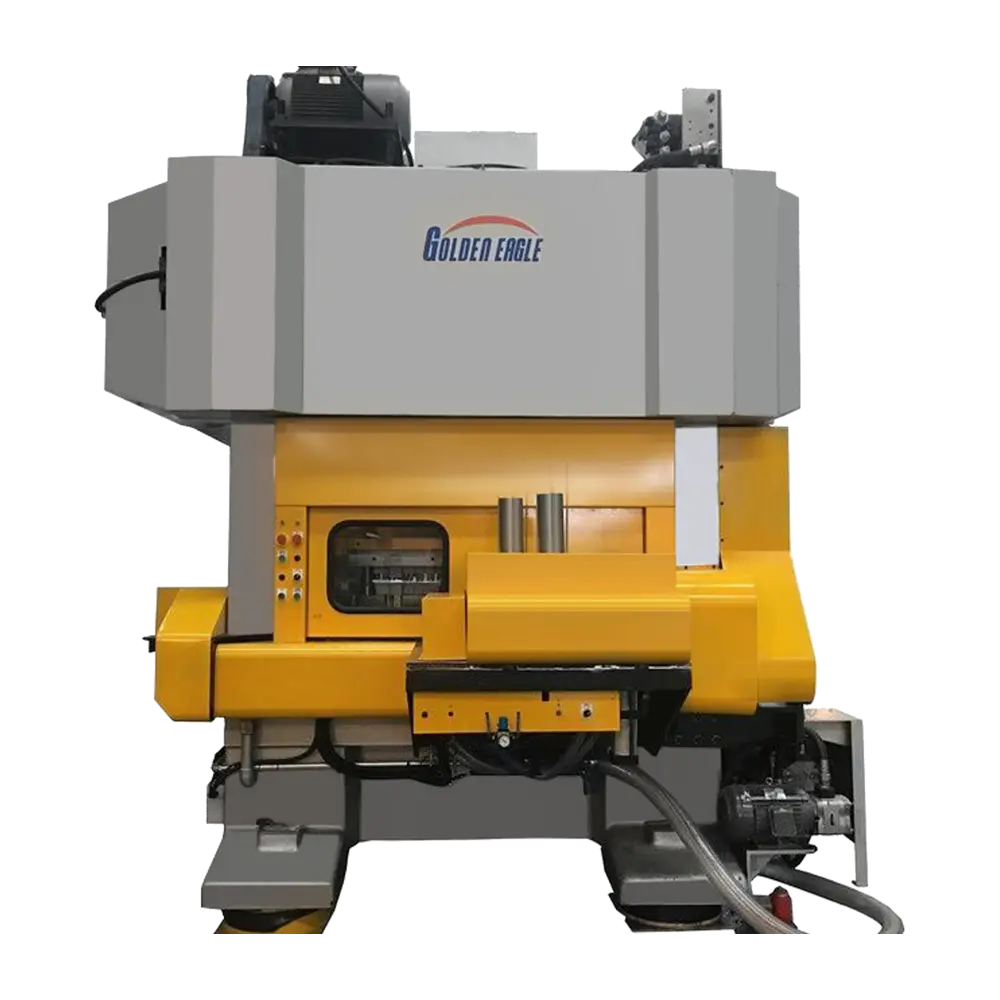
 Mașină de fabricare a conservelor cu patru stații Adaugă o stație de formare pentru conserve mai înalte sau margele înainte de cusătură, ajutând la menținerea suprapunerii cusăturilor pe măsură ce lungimea corpului se modifică. Vizualizare produs →
Sudarea este cealaltă unitate critică. Un sudor automat pentru corpuri de cutie de 500 cpm folosește electrozi de sârmă de cupru și o suprapunere controlată pentru a produce o cusătură laterală care poate supraviețui acoperirii, gâtului și îmbinării fără crăpare.
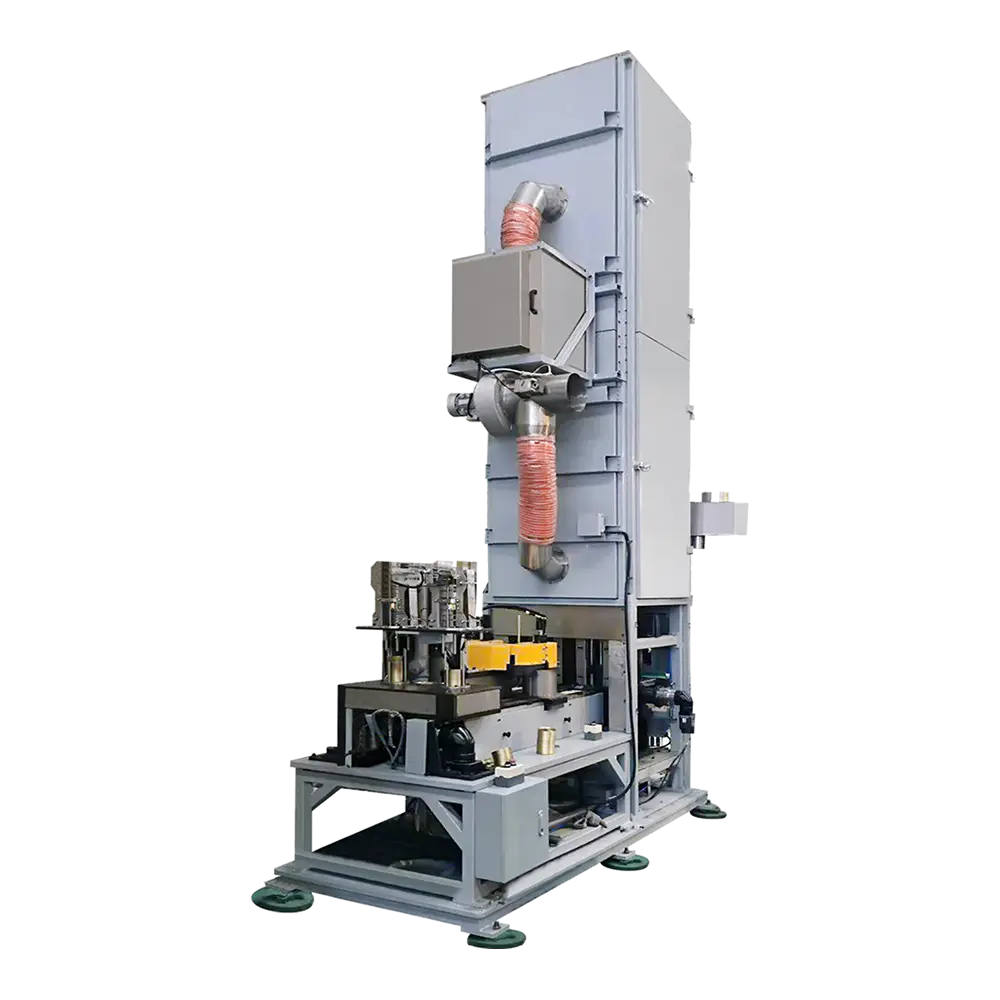
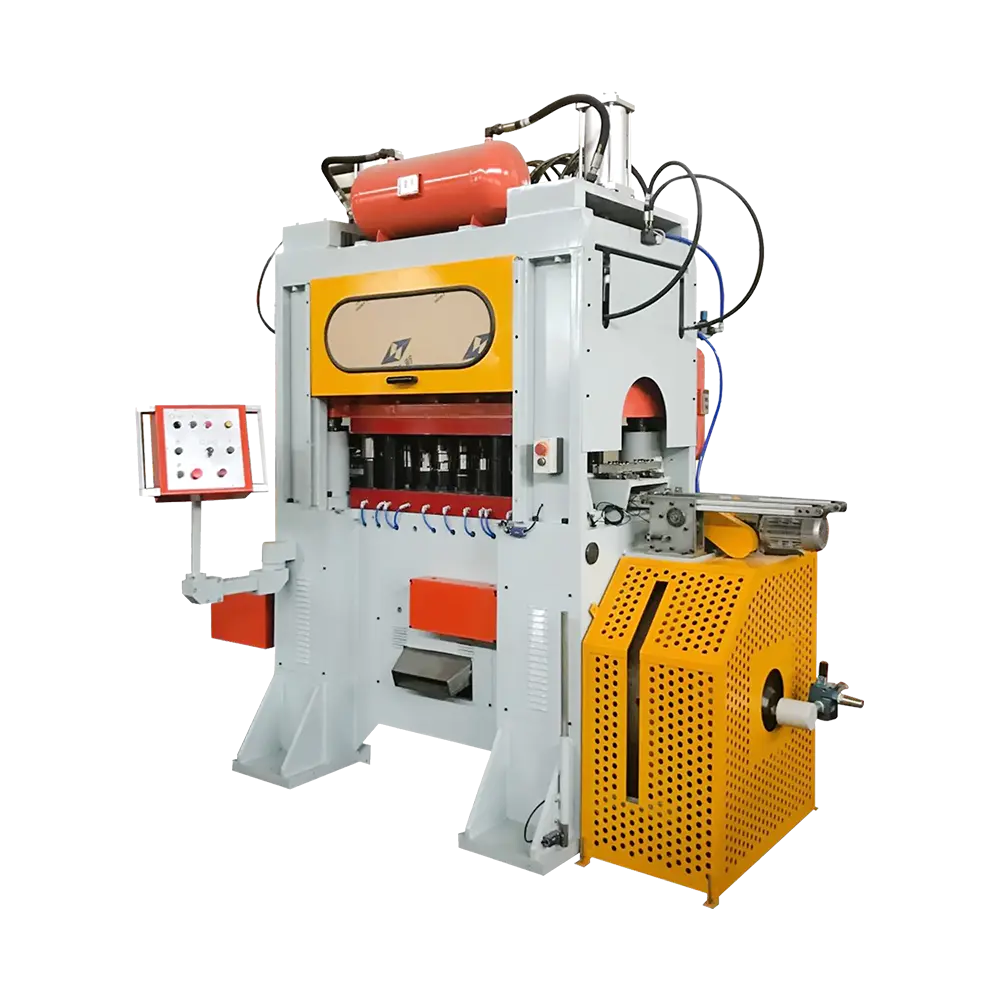
 GT10C-500 Sudor automat pentru cutii de conserve Sudor automat cu cusături de mare viteză pentru corpuri de conserve, cu ieșire de 500 cpm și electrozi din sârmă de cupru pentru cusături laterale consistente. Vizualizare produs →
Tabelul de mai jos compară trei configurații comune. Numerele sunt orientative și ar trebui confirmate în raport cu datele de testare reale ale producătorului pentru dimensiunea cutiei și specificațiile de tablă.
| Parametru | Linie semi-automată | Combinator automat | Linie de mare viteză |
|---|---|---|---|
| Grosimea tablă | 0,20-0,38 mm | 0,15-0,35 mm | 0,14-0,30 mm |
| Diametrul cutiei | 52-180 mm | 52-200 mm | 52-300 mm |
| Viteza nominală | 30-60 cpm | 120-300 cpm | 300-600 cpm |
| Timp de schimbare | 2-4 ore | 45-90 minute | 60-120 de minute |
| Țintă de toleranță a cusăturilor | /- 0,05 mm | /- 0,03 mm | /- 0,02 mm |
| Operatori pe schimb | 4-6 | 2-3 | 1-2 |
O fereastră îngustă din tablă nu este un defect. Liniile de mare viteză au adesea plăci mai subțiri, deoarece stațiile de formare și sudare sunt proiectate pentru a controla întinderea și aportul de căldură mai precis. Riscul este să cumpărați o linie de mare viteză pentru un mix de produse care necesită schimbări frecvente de dimensiune, apoi pierderea de ore la schimbare și reechipare.
Costul de capital este doar o linie în ecuația de rambursare. Forța de muncă, timpul de nefuncționare la schimbare, durata de viață a matriței de rezervă și rata deșeurilor decid adesea dacă o linie își returnează investiția în doi ani sau în cinci ani. Graficul de mai jos prezintă costurile relative și profilurile forței de muncă pentru trei configurații.
| Configurare | Ieșire tipică | Costul relativ al capitalului | Costul relativ al muncii |
|---|---|---|---|
| Semi-automat | 30-60 cpm | ||
| Combinator automat | 120-300 cpm | ||
| Linie de mare viteză | 300-600 cpm |
O linie semi-automată poate costa mai puțin în avans, dar are nevoie de patru până la șase operatori pe schimb, iar schimbarea poate dura o jumătate de zi. Pentru o fabrică care rulează trei sau mai multe dimensiuni de cutie pe săptămână, costul forței de muncă și al timpului de nefuncționare poate depăși diferența de preț în decurs de 18 luni. O linie de mare viteză se plătește numai atunci când registrul de comenzi acceptă tiraje lungi și aprovizionarea cu tablă este constantă.
Majoritatea problemelor post-instalare nu sunt cauzate de o mașină defectă. Acestea provin din scule nepotrivite, criterii de acceptare neclare și piese de schimb lipsă. Înainte de a semna, verificați aceste puncte:
Pentru o listă de verificare mai detaliată privind potrivirea caracteristicilor mașinii cu mixul dvs. de produse, consultați acest ghid alegerea corectă a mașinii de fabricare a conservelor .
O mașină de fabricat conserve este un instrument de precizie, iar timpul său de funcționare depinde de un ritm simplu de întreținere. Verificările zilnice ar trebui să acopere presiunea rolei de cusătură, uzura electrodului de sudură și punctele de lubrifiere. Verificările săptămânale ar trebui să includă duza de acoperire a cusăturii laterale, suprafața matriței de gât și tensiunea curelei de transmisie.
Păstrarea unui set de rezervă de role de îmbinare, a unui ansamblu de electrod de sudură și a senzorilor critici la fața locului poate reduce o oprire de două zile la o schimbare de două ore.
Ingineria din spatele unei linii de încredere provine din ani de construcție și întreținere a acelorași familii de mașini. Zhejiang Jingying Food Machinery, cu sediul în Zhoushan, China, a fabricat mașini de fabricare a conservelor și matrițe din 1978. Compania raportează peste 350 de angajați, peste 10.000 de mașini de fabricare a conservelor și a terminațiilor produse și certificarea ISO 9001 și ISO 14001. Principiile sale de design se referă la KRUPP, SOUDRNIC și ALFONS-HAAR, cu ajustări bazate pe propria experiență de producție.
Gama de produse Jingying acoperă linii de doze pentru alimente și băuturi, mașini pentru cutii de lapte praf, echipamente pentru cutii de aerosoli, mașini pentru cutii chimice, linii de capac de capăt, sisteme ușor de deschis, sudori și matrițe de presa de conversie. Compania exportă în Europa, Asia, Africa, America de Nord, America de Sud și Oceania. Puteți consulta întreaga sa gamă de echipamente pe Locul de producție al lui Jingying înainte de a solicita o ofertă.
Achiziționarea unei mașini de cutie de conserve este o decizie de capacitate, nu o achiziție de catalog. Începeți cu dimensiunile conservelor pe care le veți rula anul viitor, grosimea tablei pe care o puteți obține în mod fiabil și timpul de schimbare pe care îl poate tolera cartea dvs. de comenzi. Apoi potriviți viteza nominală a mașinii, toleranța cusăturii și pachetul de scule la aceste fapte. Cel mai mic preț pe mașină este rareori cel mai mic cost pe cutie.
Produse conexe
Fondată în 1978, compania este una dintre cele mai mari mașini de confecționare a companiilor cunoscute de acasă și din străinătate.
Categorii de produse
Informații de contact
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646